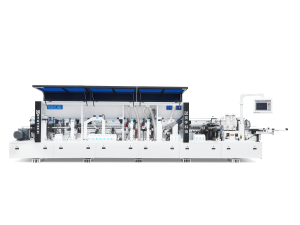
HK 465X-1 45° եզրային գծանշման մեքենա
Տեխնիկական տեսանյութեր
Տեխնիկական պարամետրեր
| HK-465x-1 | |||
| Ընդհանուր չափս |
5226*745*1625 մմ | աշխատանքային մասը արագություն |
20-25 մ/րոպե |
|
Եզրի հաստությունը խումբ |
0.35-3 մմ | Գնահատված ճնշում | 0.6 կգ |
| Գործառնական քաշը | T | Փոխանցել շարժիչի հզորությունը | 4 կՎտ |
| Թերթի լայնությունը |
40 մմ | ընդհանուր հզորություն |
12.2 կՎտ |
| Թերթի հաստությունը |
9-60 մմ | Մշակման նվազագույն երկարությունը |
150 մմ |
| լարում |
380V 50HZ | Աշխատանքի ձևեր |
լիովին ավտոմատ |
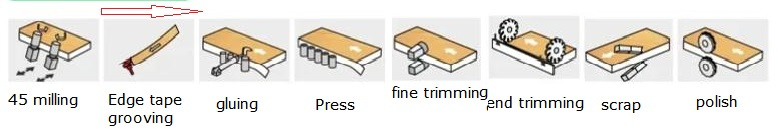
Մեքենայի բնութագրերը
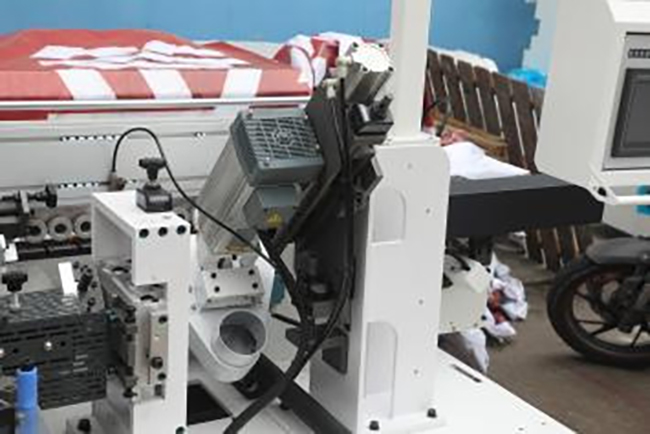
Թեքության նախնական ֆրեզավորում
Անկյունային եզրով ֆրեզավորման տեսակ, 45° ֆիքսված նախնական ֆրեզավորման մեխանիզմ, կտրատախտակի եզրը սղոցելով և մանրացնելով, ավելի լավ է դարձնում անկյունային եզրի կնքման ազդեցությունը։
Թեք սոսնձում
Կոնաձև եզրերի սոսնձման և սեղմման մեխանիզմը կարող է հավասարաչափ սոսինձ քսել կոնաձև ուղիղ եզրին և անխափան կպցնել կոնաձև եզրի կնքումը:

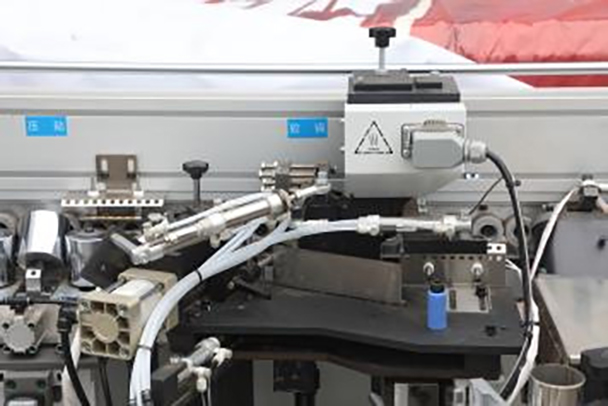
Թեք սոսնձում
Սոսինձի տարան օգտագործեք պնևմատիկ անջատիչի վրա սոսինձ քսելու համար: Սոսինձը հավասարաչափ է քսվում, և սոսնձի գիծը բարակ է:
Եզրային ժապավենի ակոսավորում
Եզրային ժապավենի վրա ակոսների կտրում, ժապավենի կտրում և փորագրում
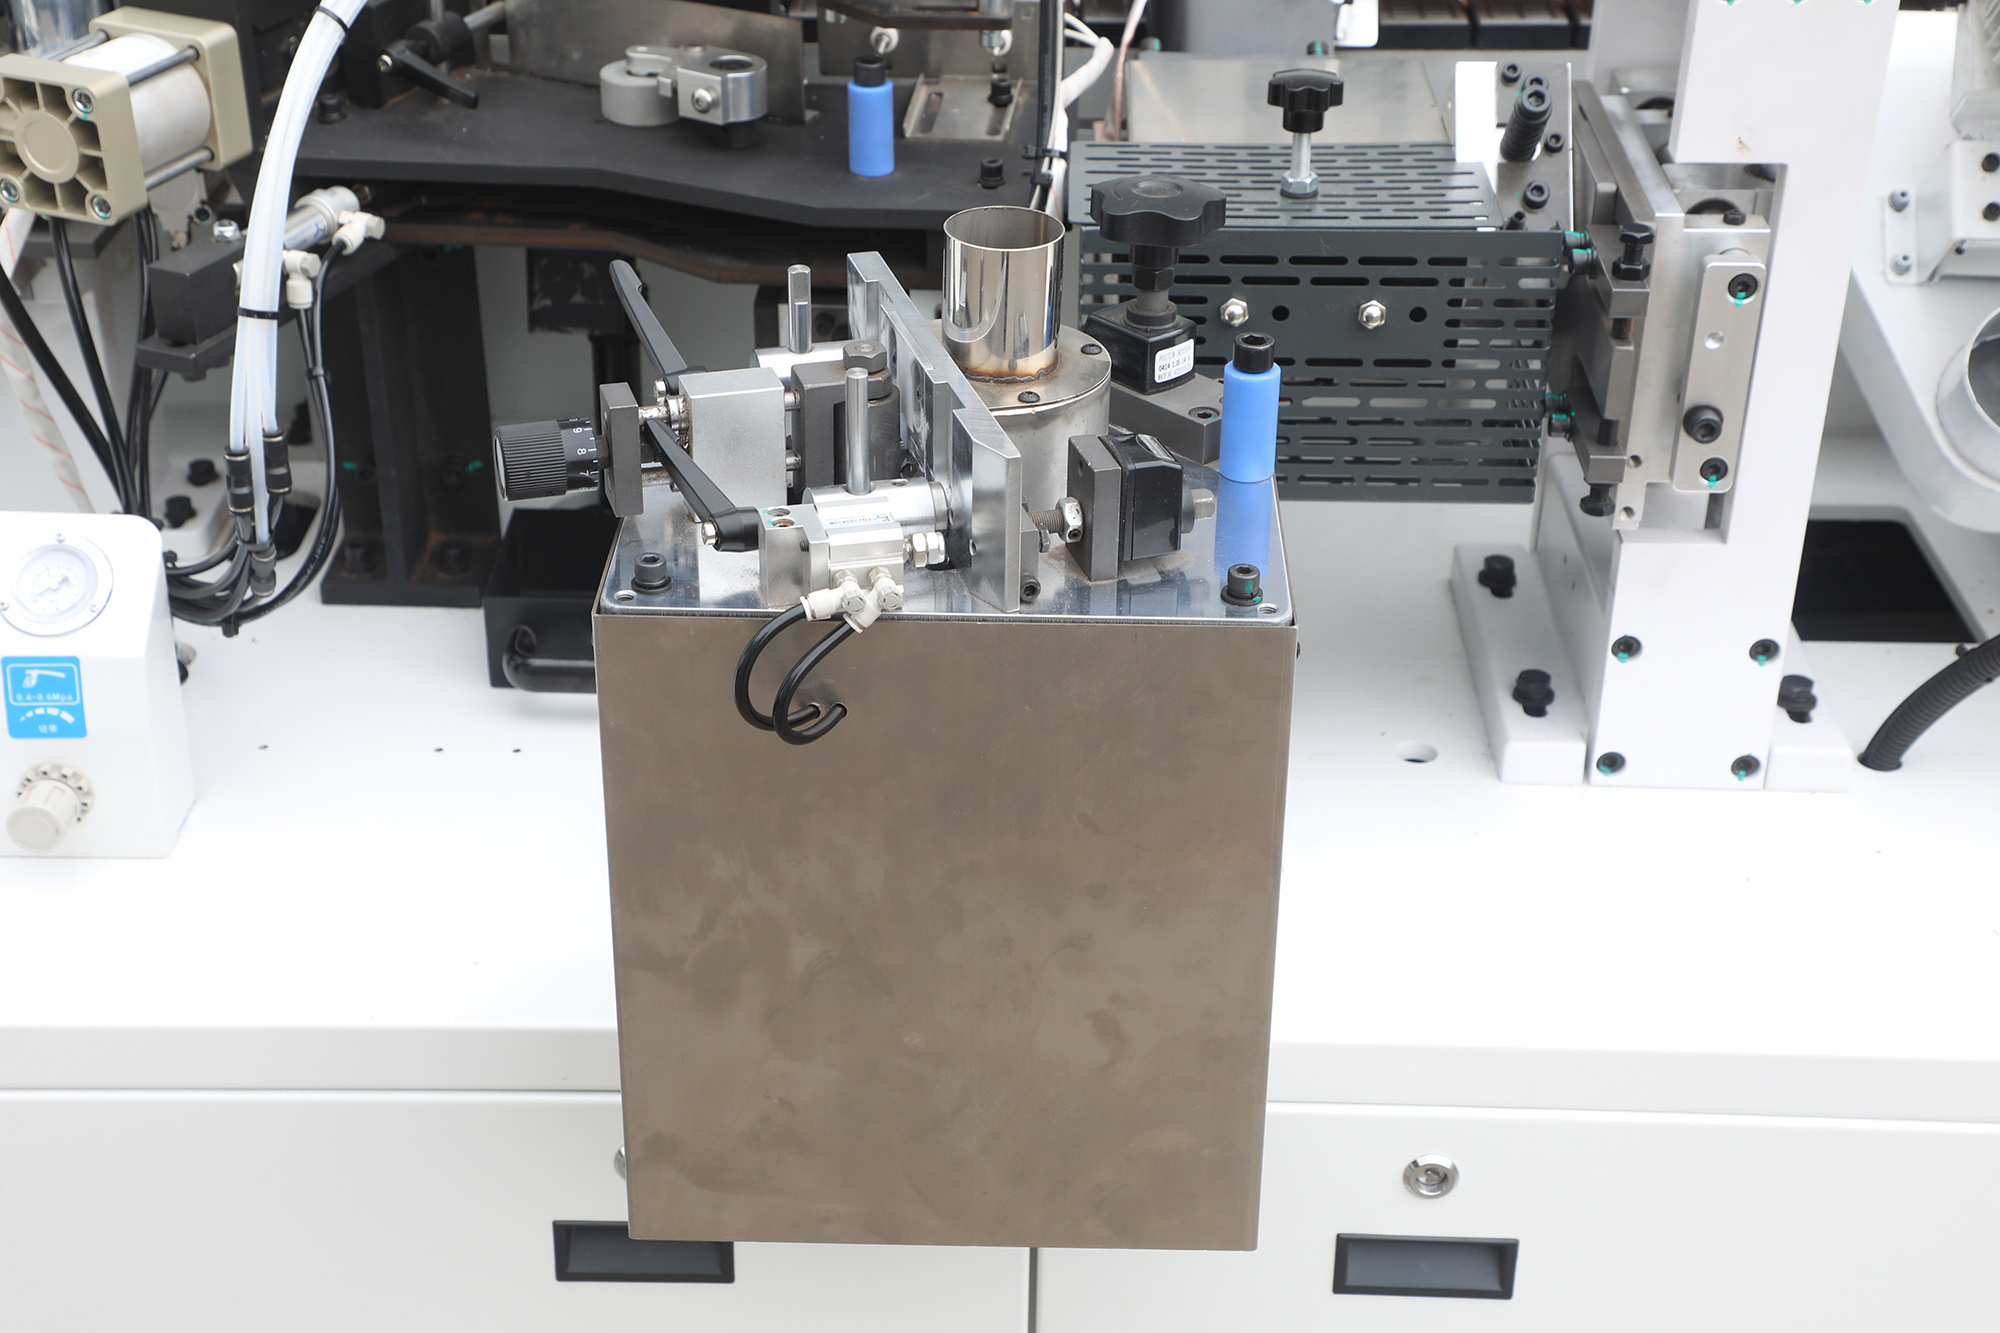
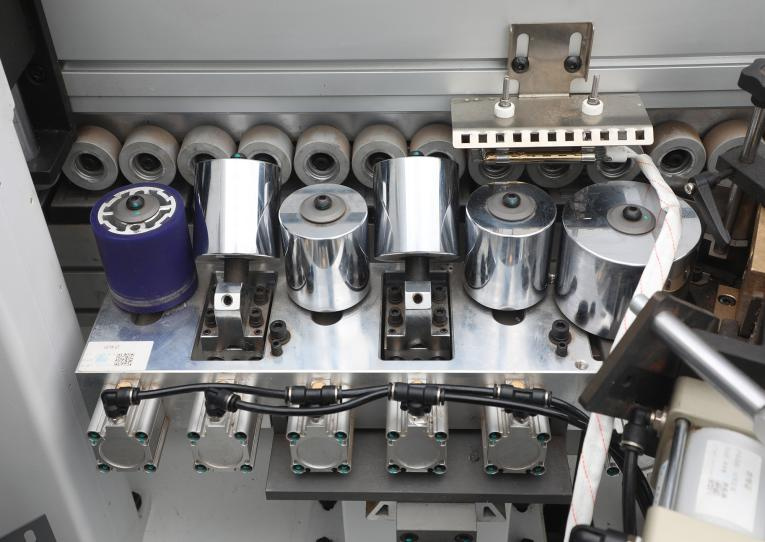
Թեքված մամլիչ
Թեք ուղիղ սեղմումը կարող է ապահովել եզրային ժապավենի և տախտակի եզրի կատարյալ համադրությունը՝ բարելավելով տախտակի գեղեցկությունն ու դիմացկունությունը: Այս գործընթացը սովորաբար օգտագործվում է կահույքի արտադրության, դեկորատիվ նյութերի մշակման և այլնի մեջ:
Վերջնական կտրում
Անկախ լվացման համակարգը օգտագործում է առանձին հենարան և ուղղորդող ռելս՝ լվացման էֆեկտին ազդող փոխադարձ թրթռումներից արդյունավետորեն խուսափելու համար: Առջևի և հետևի լվացման համակարգերը հագեցած են բուֆերային սարքերով՝ հարվածից առաջացած թրթռումների ազդեցությունը արդյունավետորեն կանխելու համար:
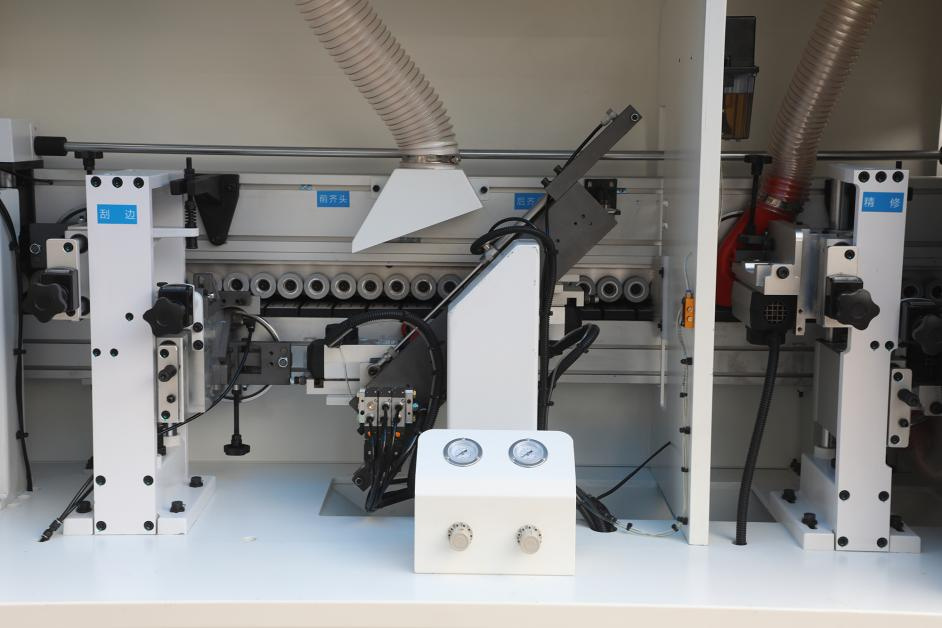
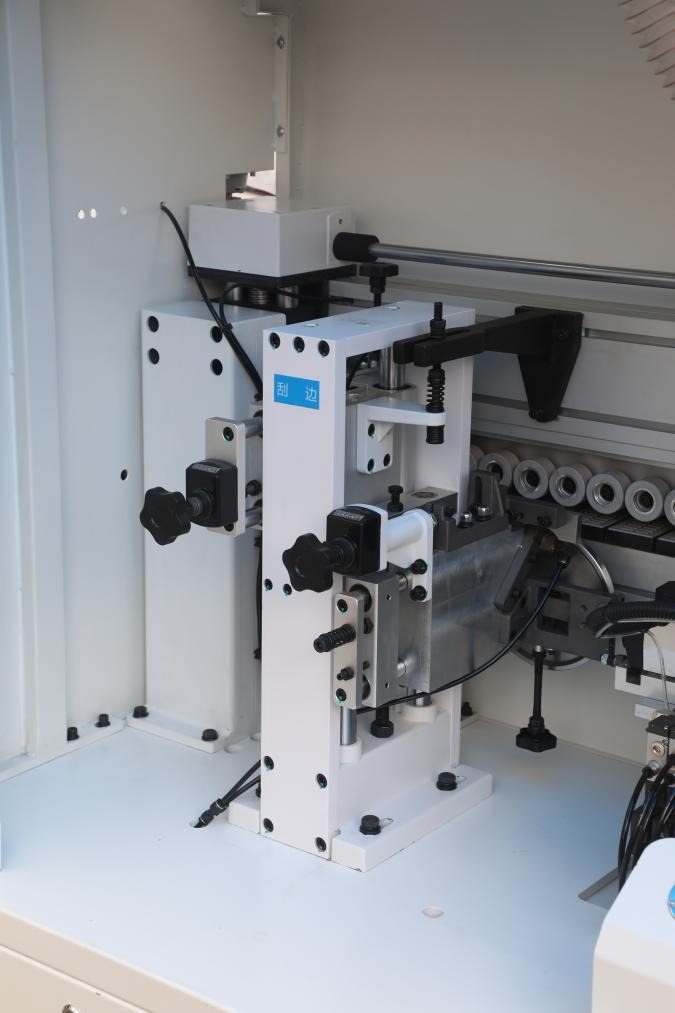
Քերծում
Կախված եզրագծման հաստությունից, եզրագծման սարքը կարող է ճկուն կերպով օգտագործվել քերելու համար: Քերման ռեժիմը կարող է ազատորեն փոխվել՝ եզրագծման աղեղն ավելի հարթ դարձնելու համար:
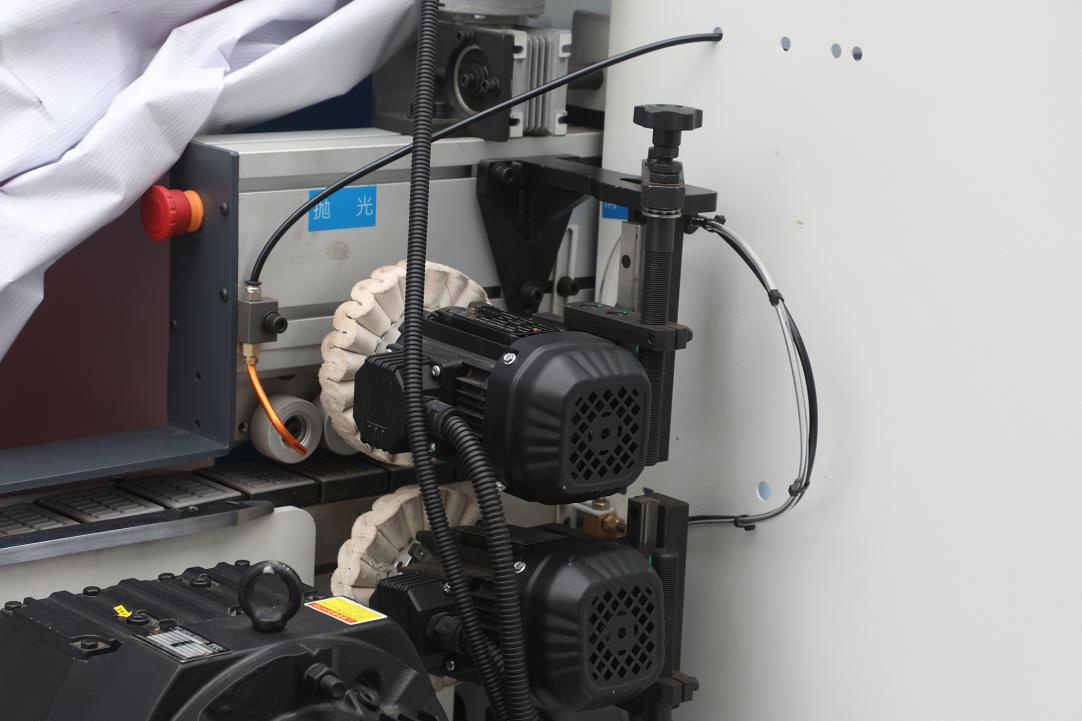
Փայլեցում
Մշակված թիթեղը մաքրվում է երկու հղկող անիվների միջոցով, որոնք պտտվում են բարձր արագությամբ, ինչը եզրերով կնքված հատվածը դարձնում է ավելի հարթ և գեղեցիկ, ինչպես նաև թույլ է տալիս հղկող անիվներին հավասարաչափ մաշվել։